Artykuł sponsorowany
Dlaczego krawędzie i spoiny odsłaniają błędy natrysku szybciej niż płaskie pola konstrukcji stalowych
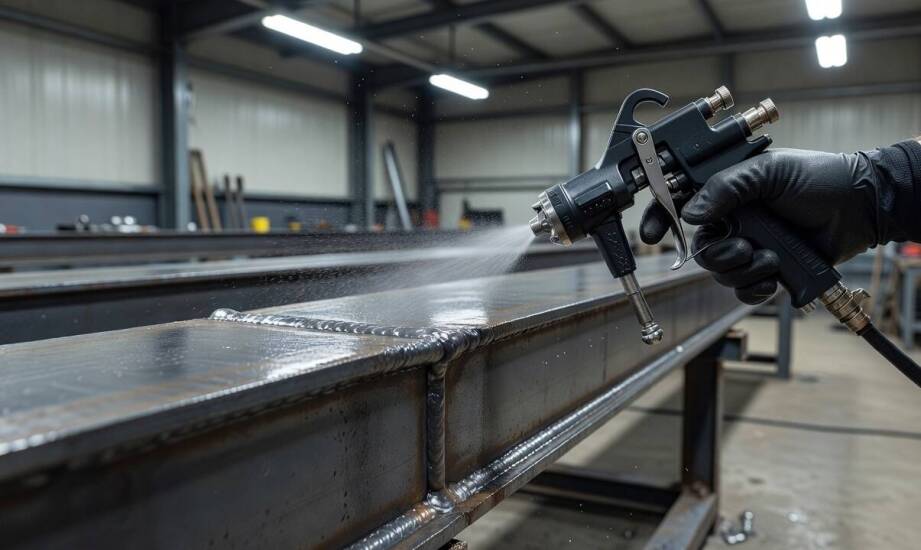
Na wielkogabarytowych konstrukcjach stalowych, takich jak hale przemysłowe, mosty czy rurociągi, płaskie powierzchnie rzadko sprawiają problemy podczas aplikacji zabezpieczeń antykorozyjnych. Prawdziwym sprawdzianem dla trwałości powłoki są ostre krawędzie, skomplikowane spoiny spawalnicze i głębokie przetłoczenia. To właśnie te strefy najszybciej ujawniają wszelkie niedoskonałości nakładania materiału. Zjawiska fizyczne zachodzące podczas sieciowania farby sprawiają, że grubość ochrony na załamaniach naturalnie maleje w procesie wysychania. Skutkuje to wcześniejszą degradacją i powstawaniem groźnych ognisk korozji znacznie szybciej niż na regularnych płaszczyznach. Prawidłowe pokrycie newralgicznych miejsc wymaga od operatora zmiany standardowych nawyków oraz rygorystycznego kontrolowania parametrów aplikowanej chemii.
Zachowanie powłoki malarskiej na ostrych załamaniach
Fizyka cieczy bezpośrednio wpływa na rozkład materiału na skomplikowanych geometrycznie bryłach. Napięcie powierzchniowe sprawia, że w trakcie utwardzania farba kurczy się i odciąga od wystających elementów. Zjawisko to prowadzi do spływania płynu z narożników, co pozostawia na szczytach krawędzi znacznie cieńszą warstwę niż zakłada projekt technologiczny. Nawet minimalne pocienienie powłoki na przetłoczeniach przerywa szczelność bariery i otwiera drogę do błyskawicznej degradacji całej ochrony antykorozyjnej. Z tego powodu specjaliści z branży przemysłowej stosują tak zwane wyrabianie krawędzi, znane też jako stripe coating. Proces ten polega na nałożeniu dodatkowej, pasmowej warstwy farby za pomocą pędzla lub zredukowanego strumienia natrysku tuż przed rozpoczęciem pokrywania głównych połaci konstrukcji.
Sama technika operowania pistoletem musi na bieżąco kompensować ryzyko powstawania ubytków na spoinach. Prawidłowa metoda wymaga nakładania kolejnych pasów z zachowaniem precyzyjnej, pięćdziesięcioprocentowej zakładki. Prowadzenie dyszy prostopadle do malowanego detalu przy stałej odległości od podłoża gwarantuje równomierną dystrybucję rozbitych cząsteczek farby. Zbyt szybki ruch nadgarstka lub minimalne pochylenie osi pistoletu natychmiast skutkuje miejscowym niedomalowaniem boku spoiny, gdzie materiał po prostu nie dociera. Z kolei zbyt wolne przesuwanie narzędzia nad krawędzią prowadzi do nadmiernego nagromadzenia chemii, co kończy się powstawaniem grubych zacieków i uwięzieniem rozpuszczalników wewnątrz powłoki.
Wpływ lepkości i przygotowania farby na jakość detali
Nawet najlepsza technika ruchu nie przyniesie oczekiwanych rezultatów, jeśli chemia antykorozyjna ma nieodpowiednie parametry robocze przed podaniem do agregatu. Lepkość materiału to najważniejszy czynnik decydujący o tym, czy zaaplikowana ciecz utrzyma się na pionowych krawędziach bez efektu kurtynowania. Weryfikacja gęstości za pomocą specjalistycznego kubka Forda pozwala precyzyjnie określić moment, w którym farba osiąga optymalną strukturę. Właściwie dobrana lepkość zapobiega grawitacyjnemu spływaniu materiału z ostrych narożników i ułatwia prawidłową atomizację strugi opuszczającej dyszę. Operatorzy muszą również na bieżąco monitorować temperaturę otoczenia i samej mieszaniny. Chłodniejsza farba staje się gęstsza, co znacząco zawęża i zniekształca geometrię miotły natryskowej.
Przed zassaniem materiału przez pompę należy go bezwzględnie przefiltrować, co bywa często pomijanym etapem w mniejszych zakładach. Usunięcie stałych zanieczyszczeń i nierozbitych grudek pigmentu eliminuje ryzyko zatykania się mikroskopijnych otworów w dyszy urządzenia. Zapewnia to stabilny, niezaburzony kształt strumienia, który potrafi równomiernie otulić nieregularne spawy. Podczas wieloetapowego zabezpieczania przemysłowych konstrukcji stalowych malowanie natryskowe stanowi fundament trwałej ochrony. Prace o takim stopniu zaawansowania technologicznego wykonuje między innymi Zakład Robót Antykorozyjnych Frykar z Bytomia, dostosowując parametry sprzętu do konkretnych profili stalowych.
Prawidłowe pokrycie krawędzi i spoin to zawsze wypadkowa stabilnych parametrów chemii przemysłowej oraz manualnej precyzji operatora. Miejsca o ostrej geometrii nie wybaczają żadnych błędów, a każdy zlekceważony zaciek lub mikroskopijne pocienienie powłoki zauważalnie skraca żywotność całego zabezpieczenia. Brak dodatkowego wyrabiania trudnych stref często prowadzi do kosztownych poprawek gwarancyjnych już po kilkunastu miesiącach od oddania inwestycji. Konsekwentne trzymanie się wyśrubowanego reżimu technologicznego na etapie przygotowania farby i samego natrysku skutecznie chroni stalowe detale przed przedwczesnym atakiem rdzy.
Kategorie artykułów
Polecane artykuły

Wjazdowa brama z furtką jako element inteligentnego zarządzania posesją

Jak wycena nieruchomości wpływa na proces zamiany majątku?

Rola regeneracji zacisków w optymalizacji kosztów transportu
